

Vanliga fel och felsökningsmetoder för metallstansverktyg
I. Die Wear
Slitage är det mest typiska och vanligaste misslyckandet för stansverktyg, främst manifesterat som slitage på kavitetsytan, slitage på stansens skäregg och slitage på styrkomponenter. Dess kärna är progressiv skada orsakad av långvarig-hög-tryckfriktion, materialvidhäftning och ansamling av utmattningsbelastning. Om det inte kontrolleras i tid kommer det gradvis att förvärra problem såsom dimensionsavvikelser och produktrepor, vilket i slutändan leder till matrisskrot.
För att komma till rätta med slitage på formen måste ett tre-dimensionellt förebyggande och kontrollsystem med "förstärkning av källor + processövervakning + förebyggande underhåll" upprättas. Under tillverkningsstadiet väljs hög-hårdhet, hög-slitage-beständigt specialstål som basmaterial, kombinerat med avancerade ytförstärkningsteknologier som vakuumnitrering och PVD-hård beläggning, vilket avsevärt förbättrar ythårdheten, slitstyrkan och anti-förmågan att skära ner kanten och därmed skära ned källan. Under produktions- och servicefasen, beroende på ett intelligent övervakningssystem, samlas nyckeldata som friktionskoefficient, temperaturförändringar och vibrationsfrekvens in i realtid under formdrift. Algoritmmodeller bedömer noggrant slitagenivåer, ger tidiga varningar om potentiella slitagerisker och formulerar vetenskapliga underhållscykler. Detta uppnår en övergång från "reaktivt underhåll" till "förebyggande underhåll", vilket effektivt undviker risken för plötsliga stillestånd, säkerställer kontinuerlig och stabil drift av produktionslinjen och maximerar formens livslängd.
II. Blankeringsgrad Blankeringsgrad är den vanligaste ytdefekten i stansade delar, främst orsakade av orimligt blankningsspel, otillräcklig matchning av processparametrar och dålig smörjning. Förekomsten av grader påverkar inte bara ytjämnheten och monteringskompatibiliteten hos stämplade delar utan kan också minska produktens korrosionsbeständighet, försvaga produktmarknadens konkurrenskraft och framhäva brister i företagens kvalitetskontroll.
Att lösa problemet med att bryta grader beror på den synergistiska effekten av processuppgraderingar och exakt trimning. Genom att använda CAE finita element-simuleringsteknik optimeras blankningsprocessparametrarna, exakt matchande blankningshastighet, stansspel och smörjförhållanden. Skärkantsvinkeln och strukturen justeras för att minska gradbildning vid källan. För mindre grader som redan finns, introduceras automatiserad precisionsfasningsutrustning för att uppnå effektiv och enhetlig trimning av blankade delar, vilket säkerställer att gradstorleken kontrolleras enligt industristandarder och för att uppnå en betydande förbättring av produktens ytkvalitet. Denna raffinerade processkontroll löser inte bara gradproblemet utan visar också företagets extrema strävan efter produktdetaljkvalitet, vilket stärker dess kärnkonkurrenskraft.
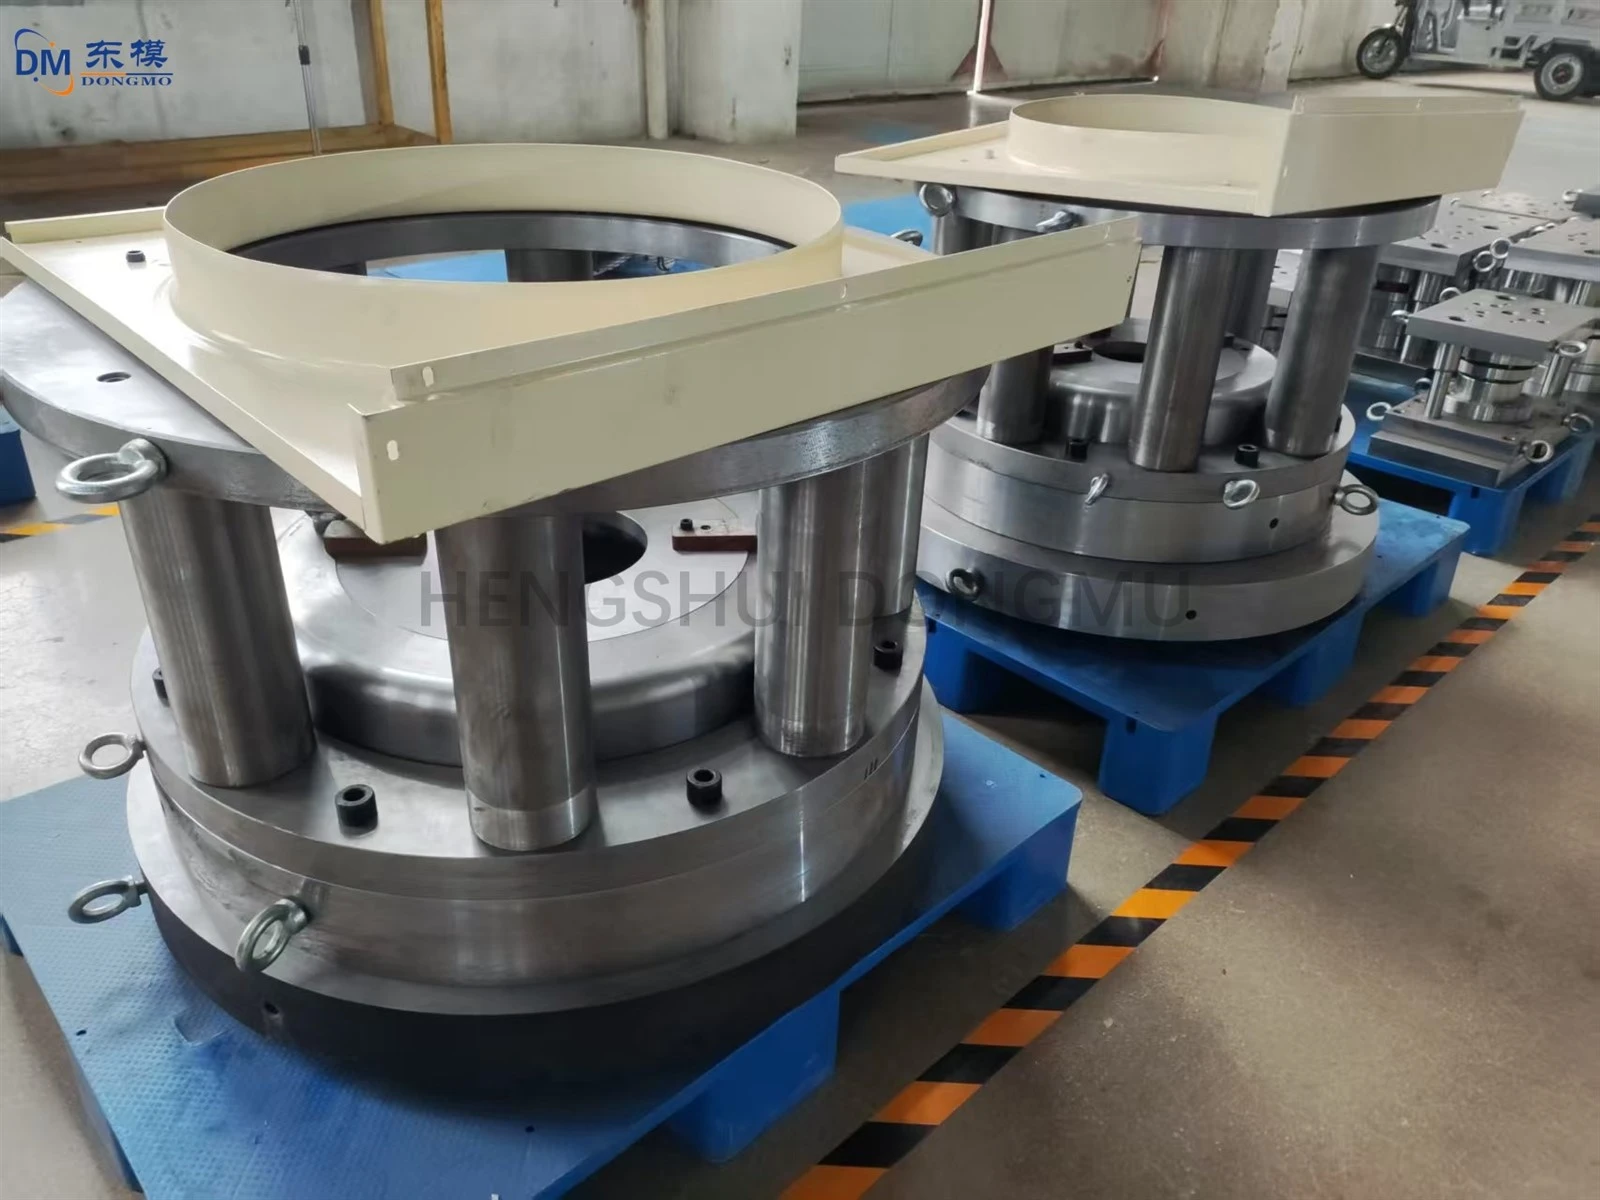

III. Deformation
Formdeformation är ett latent felproblem, som ofta manifesterar sig som mindre kavitetsdeformation, skärkantsfel eller övergripande formförvrängning. De främsta orsakerna inkluderar ojämn spänning under stansning, orimlig formkonstruktionskonstruktion, otillräcklig materialstyvhet och otillräcklig värmebehandling. Deformation leder direkt till dimensionsavvikelser och ut-av-toleransform och positionstoleranser i stämplade delar, och i allvarliga fall gör formen oanvändbar.
För att förhindra formdeformation krävs ett dubbelt tillvägagångssätt, som tar itu med både symptomen och grundorsaken, från design- och tillverkningsstadierna. I formdesignfasen introduceras finita elementanalysteknik för att exakt simulera spänningsfördelningen och töjningsmönstren inuti formen under stämplingsprocessen. Detta optimerar formstrukturens layout, sätter rationellt förstärkningsribbor, optimerar spänningsbanan och minimerar spänningskoncentrationsområden, vilket minskar potentiella deformationsrisker från designstadiet. I tillverkningsfasen väljs gjutformsstål med hög-hållfasthet, hög-seghet, i kombination med exakta värmebehandlingsprocesser (såsom härdning och härdning och djup kryogen behandling) för att förbättra formens övergripande styvhet, utmattningsbeständighet och dimensionsstabilitet, vilket garanterar{5} en fast form av deformation och ger en hög deformationsbeständighet. stämplade delar och stabil produktionsdrift.
IV. Mögelstopp Mögelstopp är en frekvent smärtpunkt som påverkar kontinuiteten i produktionslinjen. Det orsakas främst av överdrivet friktionsmotstånd mellan materialet och formhåligheten, materialvidhäftning, resterande avfallsmaterial inuti formen och otillräcklig smörjning. Fastklämning avbryter inte bara produktionsprocessen och minskar produktionseffektiviteten utan kan också orsaka sekundära fel som stansning och mögelskador, vilket ökar produktionskostnaderna.
Lösningen av problemet med mögelstopp beror på innovation inom smörjteknik och förfinad hantering av produktionsmiljön. Genom att överge traditionella smörjmetoder använder detta system miljövänliga och högeffektiva syntetiska smörjmedel, kombinerat med avancerad smörjteknik som mikro-oljeinjektion och precisionssprutning. Detta säkerställer att smörjmedlet jämnt täcker blankningsområdet, kavitetens yta och styrkomponenterna, vilket effektivt minskar friktionsmotståndet och förhindrar att material vidhäftar formen. Samtidigt etableras en standardiserad rengörings- och kontrollprocess för att regelbundet ta bort restavfall och föroreningar från insidan av formen, och bibehålla renheten i formhåligheten, skäreggen och styrsystemet. Detta optimerar bearbetningsmiljön, undviker risker för att material fastnar vid källan, säkerställer en smidig och obehindrad stämplingsproduktionsprocess och förbättrar produktionslinjens totala effektivitet.
Kontakta oss
Konsultationsjour:+86 15930861038
Whatsapp:15930861038
E-post:dongfangmould@aliyun.com
Serviceåtagande: Svara på förfrågan inom 12 timmar; tillhandahålla gratis formdesignoptimering för kvalificerade kunder.
Hengshui Dongmo Precision Metal Products Co., Ltd
Populära Taggar: anpassad precision av rostfritt stålplåt för sträckning, stansning och stämpling för bilar och hushållsapparater., Kina, leverantörer, tillverkare, fabrik, köp, pris, tillverkade i Kina