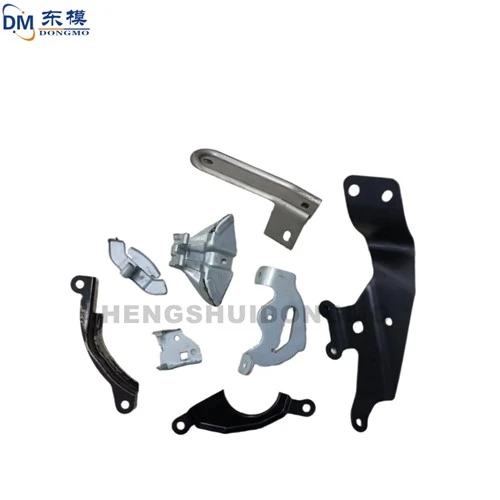
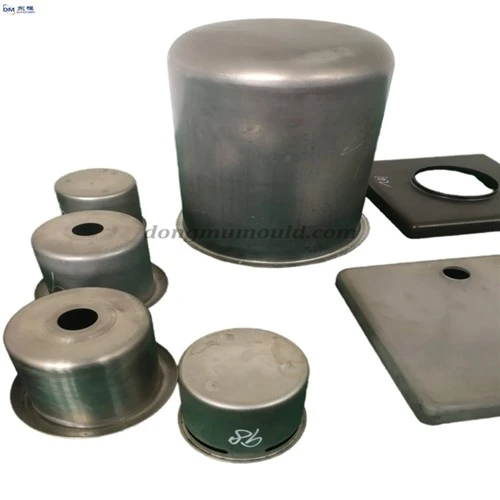
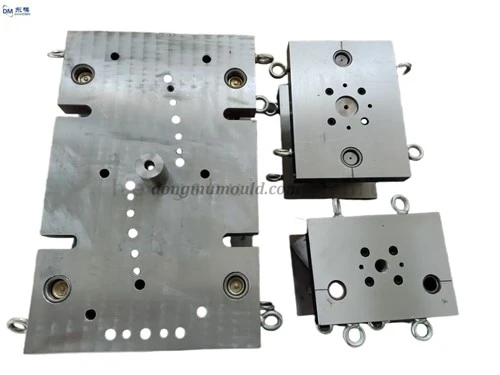
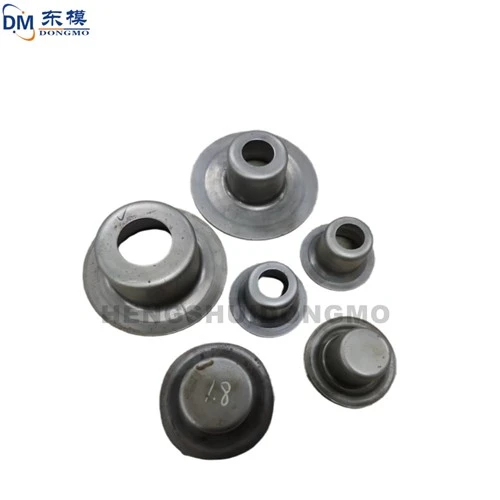
Hengshui Dongfang Mould Factory är ett precisionsstämplings- och produktionsorienterat företag som huvudsakligen producerar stansnings dies, metallritnings dies, rostfritt stål och aluminiumplatta stämpling dies, och är bra på stabil massproduktion av högprecisionsstämplade stämplamningsdelar.
Under användningen av kallstärningen, på grund av naturligt slitage på stansdelar, orimlig presstillverkningsteknik, felaktig installation eller användning av stansen på maskinens verktyg och utrustningsfel, kommer huvudkomponenterna i stansen att förlora den ursprungliga prestandan och noggrannheten. . Som ett resultat försämras tillståndet för die-tekniken dag för dag, vilket påverkar den normala produktionen och effektiviteten och produkternas kvalitet. Därför är det i förvaltningen av tärningen nödvändigt att aktivt förstå förändringarna i den tekniska statusen för tärningen och hantera den noggrant så att tärningen alltid kan fungera i ett bra tekniskt tillstånd. Därför är identifieringen av den tekniska statusen för tärningen mycket nödvändig. Kontrollera tärningens arbetsprestanda. Under eller efter användningen av tärningen bör tärningens prestanda och arbetsstatus kontrolleras i detalj. De viktigaste inspektionsmetoderna är följande:

(1) Inspektion av arbetsformningsdelar
Under eller efter pressarbetet, kontrollera konvexa och konkava formar baserat på delarnas kvalitet, det vill säga om konvexa och konkava formar är spruckna, skadade eller allvarligt slitna, om gapet mellan konvexa och konkava formar är enhetligt och om storleken är lämplig, Om skäreggen är skarp (stansning dör) etc. Till exempel, när grader finns på de blankande delarna, måste kanterna på konvexa och konkava formar vara tråkiga och luckorna är ojämna. Vid denna tidpunkt måste nödvändig trimning och behandling göras.
(2) Inspektion av styranordningen
Kontrollera om styrstolpen, styrhylsan och styrplattan på styrenheten är hårt slitna, om det matchande utrymmet är för stort och om installationen på mallen är lös.
(3) Inspektion av lossning och lastning
Kontrollera om pressningens tryckning och lossning är känslig och tillförlitlig, oavsett om ejektorstången är böjd eller trasig, gummit och fjädern som används för lossning, om den fungerar smidigt, om det finns allvarligt slitage och deformation.
(4) Inspektion av positioneringsutrustning
Kontrollera om positioneringsanordningen är tillförlitlig, om positioneringsstiftet och positioneringsplattan är lösa och slitna. Till exempel, i kombination med inspektion av produkten, om produktens form och hålposition ändras och kvaliteten inte uppfyller kraven, är positioneringsanordningen felaktig och bör inspekteras strikt.
(5) Inspektion av säkerhetsskyddsutrustning
I vissa dör, för att göra arbetet säkert och pålitligt, tillhandahålls säkerhetsskyddsutrustning, såsom skyddspaneler. Inspektionen bör inriktas på tillförlitligheten i dess användning, oavsett om den är känslig och säker.
(6) Inspektion av automatiskt system
I vissa automatiska stansningsdagar kontrollerar du om delarna i det automatiska systemet (till exempel den multi-tasking manipulatorn) är skadade, om åtgärderna är samordnade och om den normala matningen och returen kan göras automatiskt.