1. Sträckande material
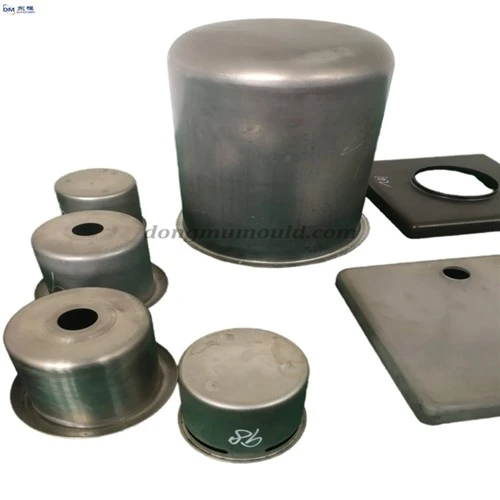
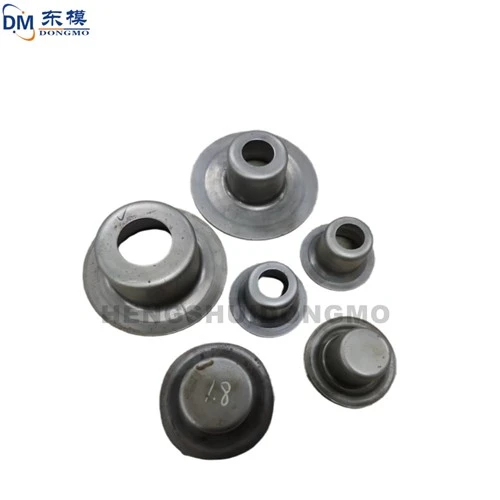
När kundens&nr 39: s krav på materialet inte är mycket krävande och upprepade formförsök inte uppfyller kraven kan du byta till ett material med god dragegenskaper och försöka igen. Ett bra material är hälften av framgången. För stretching får det inte ignoreras. Kallvalsade tunna stålplåtar för dragning innefattar främst 08Al, 08, 08F, 10, 15 och 20 stål, varav den största mängden är 08 stål, som är uppdelat i kantat stål och död stål. Priset på kantat stål är lågt och ytkvaliteten är bra. Segregeringen är allvarligare och har en tendens av" stamåldring" ;. Det är inte lämpligt för delar som kräver höga stämplingsprestanda och utseende. Dödat stål är bättre, med enhetlig prestanda men högre pris. Det representativa varumärket är aluminiumdödt stål 08Al. Utländskt stål har använt japanskt SPCC-SD djupdragningsstål och dess dragegenskaper är bättre än 08Al.
För det andra ytformen på formen
När djupdragning utförs är de två sidorna på munstycket och blankhållaren inte tillräckligt polerade, speciellt vid ritning av rostfria stålplattor och aluminiumplattor, är det mer sannolikt att dragärr uppstår, vilket kan leda till dragfrakturer i svåra fall.
Tre, bestämningen av blankstorleken
Fler rynkor och mindre sprickor är vår princip. Den tomma positioneringsdesignen måste vara korrekt. Blankdiametern på den roterande kroppsdragningsdelen med enkel form är inte tunnare. Även om materialtjockleken ändras, liknar den i grund och botten den ursprungliga tjockleken. Närhet kan beräknas utifrån principen att ämnets yta och arean på den sträckta delen (om trimning måste läggas till) är lika. Formen och processen på sträckta delar är emellertid ofta komplicerade och ibland behöver de förtunnas och sträckas. Även om det finns många 3D-programvaror som kan utföra veckningsberäkningar, kan deras noggrannhet inte uppfylla kraven på 100%.


Lösning: prov.
En produkt måste gå igenom flera processer, och den första processen är i allmänhet en blankningsprocess. Först och främst är det nödvändigt att utföra beräkningen av det vikta materialet och ha en allmän förståelse av ämnets form och storlek för att bestämma den totala storleken på blankämnet. Bearbeta inte den konvexa och konkava formstorleken på blankformen efter att formkonstruktionen är klar. Använd först trådskärning för att bearbeta ämnet (när ämnet är större kan det fräsas med en fräs och sedan klämmas fast). Efter upprepade experiment i den efterföljande sträckningsprocessen bestäms slutgiltigt ämnets storlek och sedan bearbetas de konvexa och konkava formarna på blankningsformen.
Upplevelse 1
I den inverterade processen, försök först med ritningsformen och bearbeta sedan blankens kantstorlek, vilket är hälften av ansträngningen.