

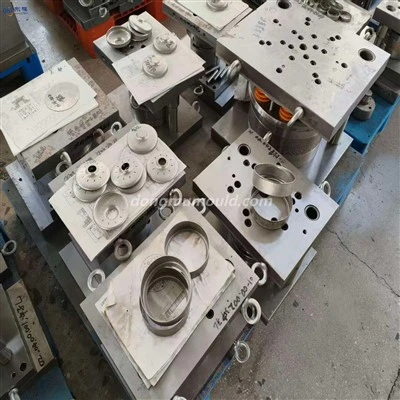
Sätt ihop hela munstycket, och styrstolpen och styrhylsan ska kunna sättas in mer än 10 mm ~ 20 mm. Med andra ord är det bättre att lämna ett utrymme på 10-20 mm mellan slutet av styrstolpen och det övre munstycksplanets stansningsprocess. När stansformen fördjupas till maximal storlek kan änden på styrstolpen inte exponeras för det övre munstycksplanet.
Hur man beräknar storleken på stämplingsguide
Populära produkter
-
![Luftkonditioneringshus Stämpling Die]() Luftkonditioneringshus Stämpling DieDenna luftkonditioneringsstämpel är utvecklad för HVAC-huspaneler och ger exakta snitt, böjningar och reliefer vid...Mer
-
![Precisionsform för diskbänk i rostfritt stål]() Precisionsform för diskbänk i rostfritt stålDenna precisionsdiskform är gjord för kökshandfat i rostfritt stål och formar släta skålar med konsekvent djup och...Mer
-
![Anpassad stämpelgjutning för industriella kontrollkapslingar och utrustningshus]() Anpassad stämpelgjutning för industriella kontrollkapslingar och utrustningshusDenna anpassade formpressningstjänst är byggd för industriella kontrollkapslingar, förvandlar platt metall till...Mer
-
![Skyddsstövlar i ståltå som andas för industriellt skydd på arbetsplatsen]() Skyddsstövlar i ståltå som andas för industriellt skydd på arbetsplatsenDenna andningsbara ståltå är designad för säkerhetsstövlar, som kombinerar stötskydd med förbättrad luftcirkulation...Mer
-
![Precisionsdjupdragningsdyna för tillverkning av bilmotorhus]() Precisionsdjupdragningsdyna för tillverkning av bilmotorhusDenna precisionsdjupdragningsform är konstruerad för bilmotorhus och ger jämn väggtjocklek, minimal skrynkling och...Mer
-
![Modulär progressiv form för slitplåtar för jordbruksutrustning]() Modulär progressiv form för slitplåtar för jordbruksutrustningDenna modulära progressiva form producerar slitplåtar för jordbruksutrustning med utbytbara skär- och...Mer
-
![Fin blankningsmatris för metallkomponenter för medicinsk utrustning]() Fin blankningsmatris för metallkomponenter för medicinsk utrustningDenna fina stansform producerar metallkomponenter för medicinsk utrustning med släta klippta kanter och tät planhet....Mer
-
![Djupdragningsdyna för kompressormotorskal]() Djupdragningsdyna för kompressormotorskalDenna djupdragningsdyna bildar kompressormotorskal av kallvalsat stål med kontrollerad väggtjockleksreduktion. Den...Mer

Skicka förfrågan