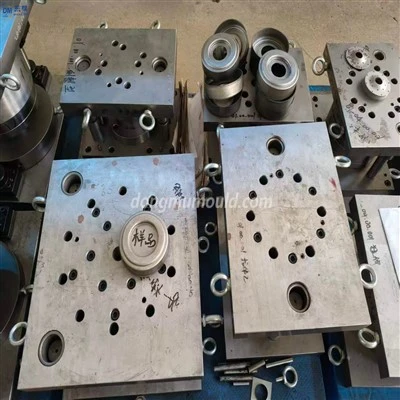
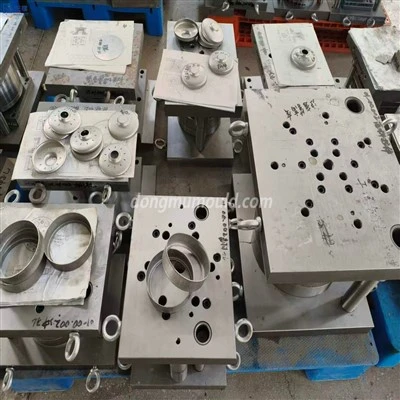
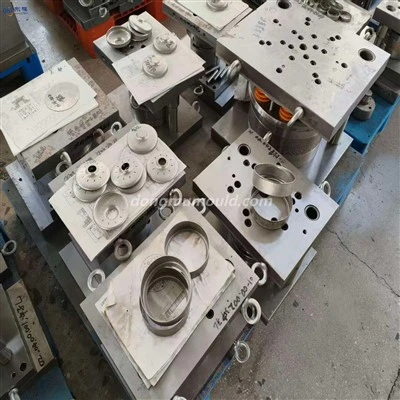
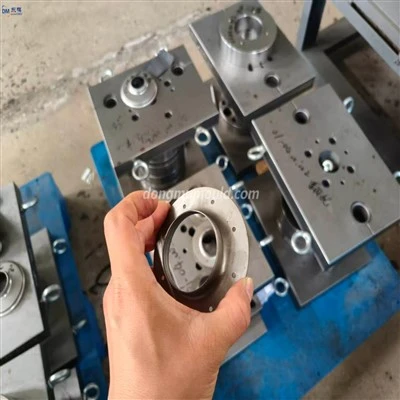
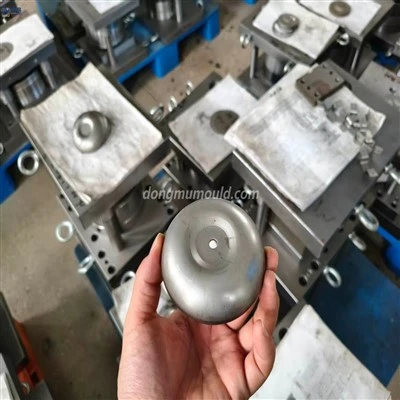
Stämplingsproduktionsprocess: ritning av delritningar, tillverkningsprocessmodeller, modellering, smältning av legering och gjutning, rengöring av formar och modifiering av håligheter. Följande tar ritningsformningsmunstycket som ett exempel för att introducera dess process.
L, stigande ritnings- och tillverkningsprocessmodell: enligt delritningen skalas storleken på varje del utifrån krympningskoefficienten för zinklegeringslinjen, och hällsteget och kallt järn är utformade. Så rita modellprocessdiagrammet och bearbeta tillverkningsprocessmodellen enligt detta diagram.
2, tillverkning av stansform: enligt de olika dimensioner som tillhandahålls av modellprocessritningen, välj trä av hög kvalitet för att göra stansmodellen. Modellens måttnoggrannhet krävs för att trämodellens sekundära noggrannhet ska uppnås. Träformens yta är målad med färgflis för att göra ytornas råhet Rz-värde mindre än 10 μm. Dragvinkeln är ± 1 °.
3. Tillverkning av konkav formmodell: Konkav formtillverkning är att klistra in ett lager bly med samma tjocklek som produktdelarna på arbetsytan på den konvexa formen för att skapa gapet mellan den konvexa och de fyra. Ytan på den konvexa formkabeln bör målas för att göra den konkava formytans yta grov efter gjutningen. Hålrumsmodellen är gjord av gips av paris. För att underlätta separeringen av konvexa och konkava formar vid gjutning av gips bör ett lager av släppmedel (såsom polystyren i toluenlösning) sprutas på avskiljningsytan. Efter gjutning bör den konkava formmodellen torkas och sedan formas. Måla hålytan och avskiljningsytan.
4. Modellering. Välj höghållfast, finkornig formsand som formningsmaterial. Eftersom gjutningstemperaturen av zinklegeringen är relativt låg är kraven på formningssandens brandmotstånd och luftgenomsläpplighet inte höga. Stansen och den konkava formen modelleras separat, och modelleringsmetoder som sandboxmodellering eller gropmodellering kan väljas. Enligt gjutformens krav antar gjutningssystemet botteninsprutningstypen eller den öppna typen. På grund av den stora krympningskoefficienten för zinklegering bör ett matarsteg tillhandahållas.
5, smältning av zinklegering
6. Gjutning: För medelstora och små formar kan torrgjutning användas eller Nirvana gjutning. Ventilationshålen för gjutning av Nirvana borde vara fler. Vid gjutning av zinklegering ska legeringsvätskeflödet injiceras långsamt och smidigt i håligheten. För stora formar, för att förhindra eller minska deformationen av formhåligheten, kan kylvattenrör eller kylt järn ställas runt håligheten under gjutningen för att säkerställa en successiv stelning av den flytande legeringen.
7. Kylning, rengöring och modifiering av gjutgods i zinklegering:
Gjutformar efter gjutning antar vanligtvis naturlig kylning, men små gjutgods med enkla former kan också kylas med vattenkylning, vilket bidrar till förbättringen av legeringens mekaniska egenskaper. För komplexa former eller stora zinklegeringsformar bör gjutbiten svalas långsamt. Efter att legeringen har svalnat helt öppnas lådan. Gjutgodset efter boxning bör sandrengöras och hällsteget bör avlägsnas genom gasklippning. Formhåligheten bearbetas inte längre, men sandpapper bör användas för slipning, polering av mögelhåligheten, dragning av matrisöppning etc., särskilt dragfilén bör uppfylla kraven på jämnhet och jämnhet och slutligen zinklegeringens konvexa och konkava formar ska kombineras Die, dess övre och nedre bottenplattor planas (fräsas eller planas) så att de övre och nedre bottenplattorna har plana ytor i kontakt med pressen och upprätthåller en viss grad av parallellitet för att säkerställa montering noggrannhet.