Tillämpningen av metall djupa ritningsdelar och lärandet av djup ritningsteknik är värda att samla!

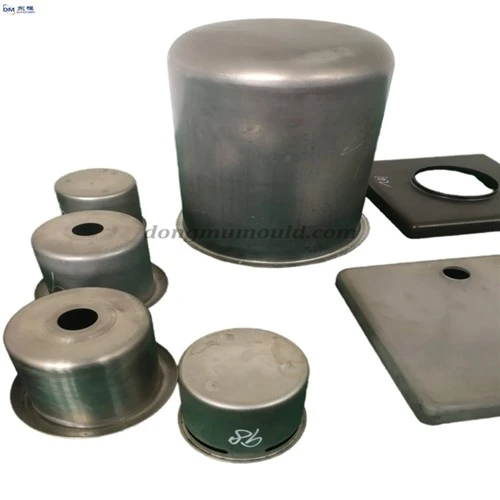
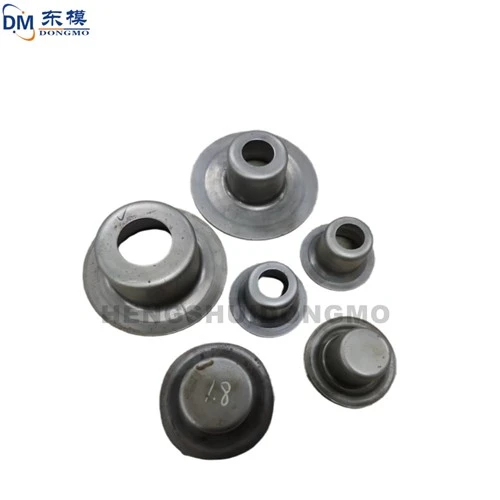
Metall djupa ritningsdelar används ofta inom olika områden i vårt liv. Djup ritning, även känd som ritning, sträckning, kalandrering etc., hänvisar till användningen av en form för att stansa en viss form av platt ämne erhållen efter stansning i olika öppna ihåliga delar. Eller en bearbetningsprocess där diametern på det öppna ihåliga ämnet reduceras och höjden ökas. Den djupa ritningsprocessen kan användas för att tillverka tunnväggiga delar med oregelbundna former som cylindriska, stegade, koniska, sfäriska, lådformade etc. Kombinerat med andra stämplings- och formningsprocesser som flänsning, utbuktning, flaring, halsning etc. kan delar med extremt komplexa former också tillverkas. Därför har djupdragning en mycket viktig position i produktionsprocessen för bilar, flygplan, traktorer, elektriska apparater, instrumentering, elektronik och andra industrisektorer.
Följande Dongmo kommer att introducera den djupa ritningsprocessen för dig
1. Deformationsprocessen för djup ritning:
I den djupa ritningsprocessen är huvudkarakteristiken för materialets deformationsprocess metallflödet. Det vill säga ett platt ämne förvandlas till en cylindrisk del.
2. Teknisk analys av dragdelar:
Ritningsdelens anpassningsförmåga till ritningsprocessen kallas tillverkningsbarheten hos ritningsdelen.
(1) Form på metallritningsdelar
Den strukturella formen på metalldragdelarna ska vara enkel och symmetrisk och försöka undvika skarpa formförändringar. När användningsförhållandena tillåter bör de djupdragna delarna vara så axisymmetriska som möjligt.
(2) Höjd på djupdragningsdelar
Höjden på den ritade delen har ett viktigt inflytande på antalet ritnings- och formningskvalitet. Att bestämma en rimlig ritningshöjd är fördelaktigt för att minska antalet ritningstider och antalet ritningsformar.
(3) Filéradie för djupdragningsdelar
Generellt sett, ju större filéradie för den djupdragna delen, desto bättre. Den inre filetens radie mellan botten av ritstycket och den raka väggen är företrädesvis större än materialtjockleken; filéradien mellan ritningsstyckets konvexa kant och cylinderväggen är företrädesvis större än 2 gånger materialtjockleken, vilket bidrar till formning, annars är det nödvändigt att öka formningsprocessen.
(4) Mått på djupt ritade delar
Storleken på de djupt ritade delarna ska märkas enligt användningskraven. Det vill säga, endast den inre dimensionen eller bara den yttre dimensionen är markerad, och både inuti och utanför kan inte markeras samtidigt. Dessutom kan filéradien för anslutningen mellan cylinderväggen och bottenytan endast markeras som den inre dimensionen. Med tanke på den ojämna förändringen av materialtjockleken efter djupdragning bör materialtjockleken inte markeras på cylinderväggen eller den konvexa kanten.
(5) Dimensionell noggrannhet för djupdragningsdelar
Den dimensionella noggrannheten hos allmänna cylindriska djupdragningsdelar kan nå IT8 ~ IT10; för allmänna heterosexuella delar kan det vara 1 ~ 2 betyg lägre. För djupritande delar med höga precisionskrav är det nödvändigt att öka formningsprocessen.