Formbearbetningsegenskaper och frågor som kräver uppmärksamhet
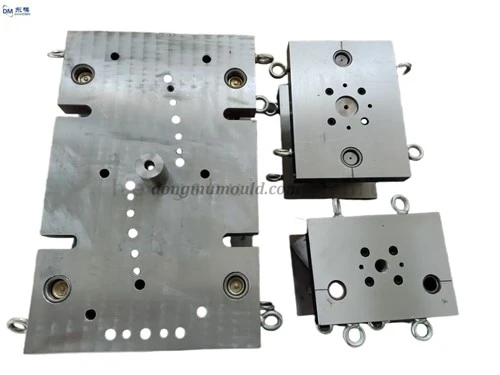
Formbearbetning avser bearbetning av gjutnings- och ämnesverktyg, förutom skjuvform och stansform. Vanligtvis har formen två delar: övre form och nedre form.
De grundläggande egenskaperna för precisionsformbearbetning:
1. Ett par matriser med hög bearbetningsnoggrannhet består i allmänhet av konkav form, stansform och formram, och vissa kan vara delad modul i flera delar. Därför kräver kombinationen av den övre och nedre formen, kombinationen av skäret och kaviteten och kombinationen mellan modulerna hög bearbetningsnoggrannhet. Den dimensionella noggrannheten hos precisionsformen når ofta mikronnivån.
2. Komplexa former och ytor Vissa produkter, såsom bilpaneler, flygplansdelar, leksaker och hushållsapparater, tillverkas genom att kombinera en mängd olika krökta ytor. Därför är ytan på formhåligheten mycket komplex. Vissa ytor måste behandlas matematiskt.
3. Massproduktion av små formar är inte massproduktion. I många fall produceras bara ett par.
4. Fräsning, borrning och används vanligtvis för multi-mode-bearbetning

Anmärkningar för tillverkning och bearbetning av precisionsform:
1 måste råvarorna vara helt torra enligt processkraven, utan fukt, annars kommer det att finnas silverkorn på ytan efter injektion.
2, injektionstemperatur, tryck, tid och så vidare uppfyller kraven i processparametrar kortet, bör injektionshastigheten kontrolleras strikt, för hög injektionshastighet kommer att leda till dålig vidhäftning mellan beläggning och matris.
3. Vid formsprutning kan släppmedel inte användas, särskilt de som innehåller silikonolja, annars kommer det att påverka vidhäftningen av beläggningen.
4. Materialet bör rengöras efter mittavstängningen för att undvika sprödhet hos injektionsprodukter som orsakas av nedbrytning av råmaterial i skruven på grund av för lång uppehållstid;
5. Ytan på formsprutade delar får inte poleras och poleras för att inte påverka vidhäftningen av beläggning och matris.
6. Operatörer måste bära rena bomullshandskar under formsprutning för att undvika kontaminering av produktytan efter formsprutning.
7. Intern spänningskontroll: stor inre spänning är inte tillåten i produkten, och intern spänningsdetektering bör utföras efter formsprutning.
8, storlekskontroll: längd, monteringsfot eller monteringshål i enlighet med ritningarna och mätkraven.