Bearbetningsteknik och egenskaper hos tunnväggiga delar

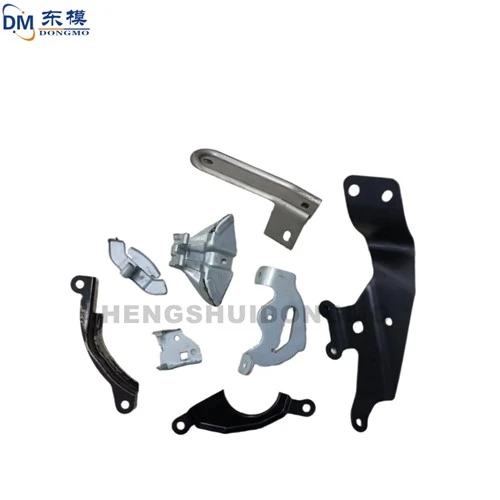
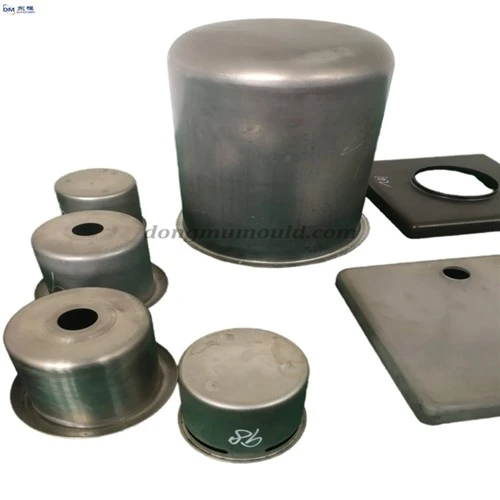
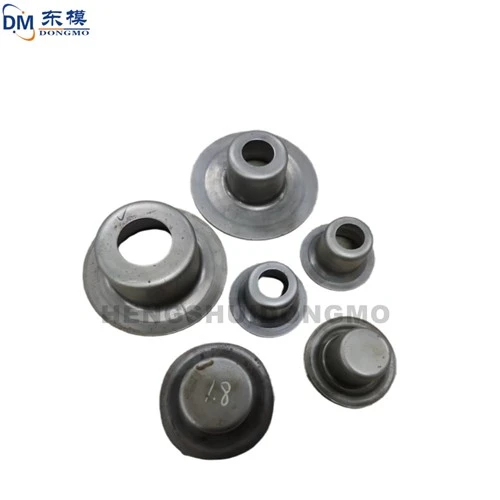
Vid bearbetning av delar, ju mindre volym och ju tunnare delens tjocklek, desto högre bearbetningssvårigheter, så bearbetningen av tunnväggiga delar måste vara försiktig och försiktig. Därefter kommer Dongmo att ge dig bearbetningstekniken och egenskaperna hos tunnväggiga delar. Jag hoppas du tycker om det.
Bearbetningsteknik för tunnväggiga delar:
1. Arbetsstycket är uppdelat i grov- och finsvarvningssteg
Vid finsvarvning är klämkraften något större på grund av det stora skärutrymmet och deformationen motsvarande större; vid finsvarvning kan spännkraften vara något mindre, å ena sidan är spänndeformationen liten, och å andra sidan är finsvarvningen fortfarande relativt stor. Deformation orsakad av för stor skärkraft vid grovsvarvning kan elimineras.
2. Rimligt urval av inställda parametrar för rekvisita
Vid finsvarvning av tunnväggiga arbetsstycken är verktygshållarens styvhet hög, och det är inte lätt att torkarkanten på svarvverktyget blir för lång, vanligtvis 0.2-0.3 mm, och skäreggen ska vara vass.
3. Öka klämkontaktytan
Använd slitsade ärmar eller några speciella mjuka käkar. Kontaktytan förstoras, så att spännkraften fördelas jämnt på arbetsstycket, så att arbetsstycket inte lätt deformeras när det spänns fast.
4. Axial klämfixtur ska användas
Vid svarvning av tunnväggiga arbetsstycken spänns arbetsstycket axiellt av ändytan på den axiella klämhylsan (gängad hylsa). Eftersom klämkraften är fördelad längs arbetsstyckets axiella riktning och arbetsstyckets axiella styvhet är stor, är det inte lätt att åstadkomma klämdeformation.
5. Öka craft ribban
Vissa tunnväggiga arbetsstycken är specialtillverkade med flera processribbor vid sina spänndelar för att här öka styvheten, så att spännkraften verkar på processribborna för att minska deformationen av arbetsstycket. Efter att bearbetningen är klar tas processribborna bort.
6. Häll skärvätska helt
Genom att helt hälla skärvätska sänks skärtemperaturen och den termiska deformationen av arbetsstycket reduceras.
Funktioner av tunnväggiga delar teknik
1. På grund av arbetsstyckets tunna vägg är det lätt att deformeras under inverkan av klämkraften. På så sätt påverkar arbetsstyckets dimensionella noggrannhet och formnoggrannhet. Under verkan av klämkraften kommer den att bli något triangulär, men efter att bilen har kontrollerats kommer den att få ett cylindriskt hål. När käftarna släpps och arbetsstycket avlägsnas, på grund av den elastiska återhämtningen, återgår den yttre cirkeln till en cylindrisk form, medan det inre hålet blir en bågformad triangel. Om man mäter med en inre mikrometer är diametrarna i alla riktningar lika, men deformationen är inte den inre cylindriska ytan, som kallas deformation med lika diameter.
2. Eftersom arbetsstycket är tunt, kommer skärvärmen att orsaka termisk deformation av arbetsstycket, vilket gör det svårt att kontrollera storleken på arbetsstycket. För tunnväggiga metallarbetsstycken med en stor linjär expansionskoefficient, såsom kontinuerlig halvbearbetning och efterbehandling i en installation, kommer den termiska deformationen av arbetsstycket som orsakas av skärvärmen att ha stor inverkan på dess dimensionella noggrannhet, och ibland till och med gör arbetsstycket fast på jiggen.
3. Under inverkan av skärkraft är speciellt radiell skärkraft, vibration och deformation lätt att uppstå, vilket påverkar dimensionsnoggrannheten, formen, positionsnoggrannheten och ytjämnheten hos arbetsstycket.