
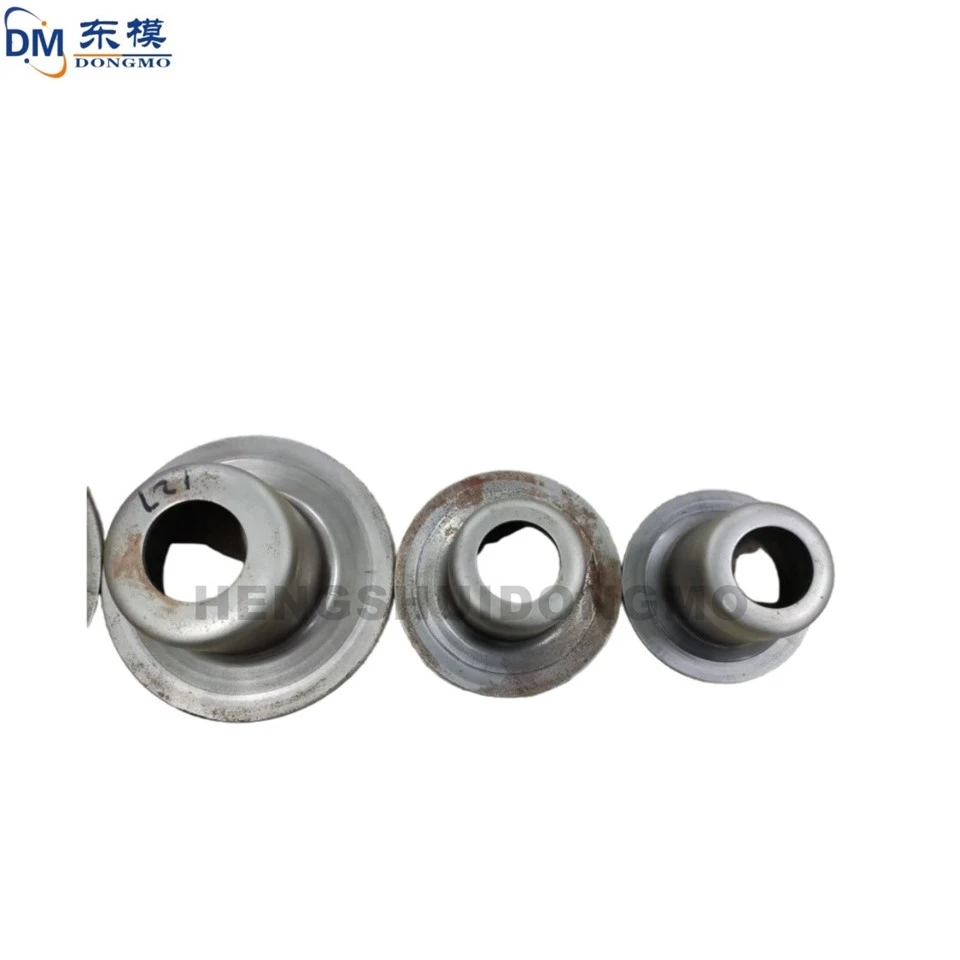
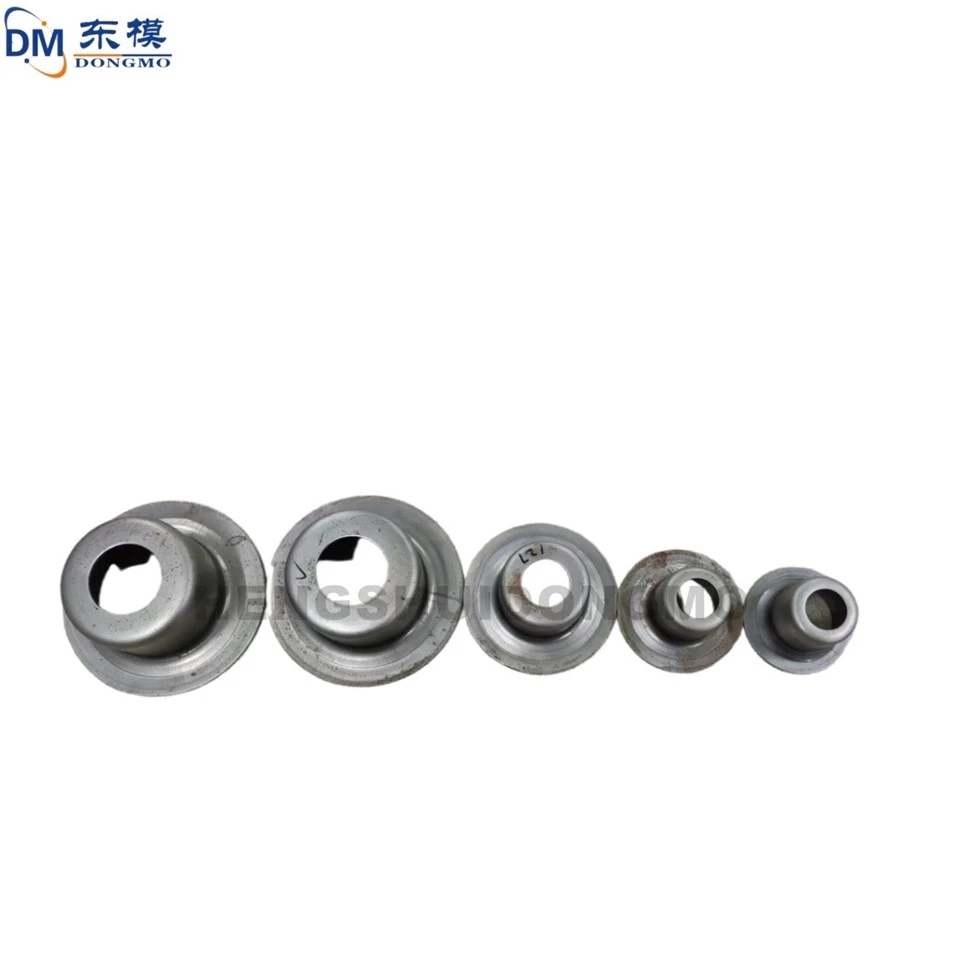
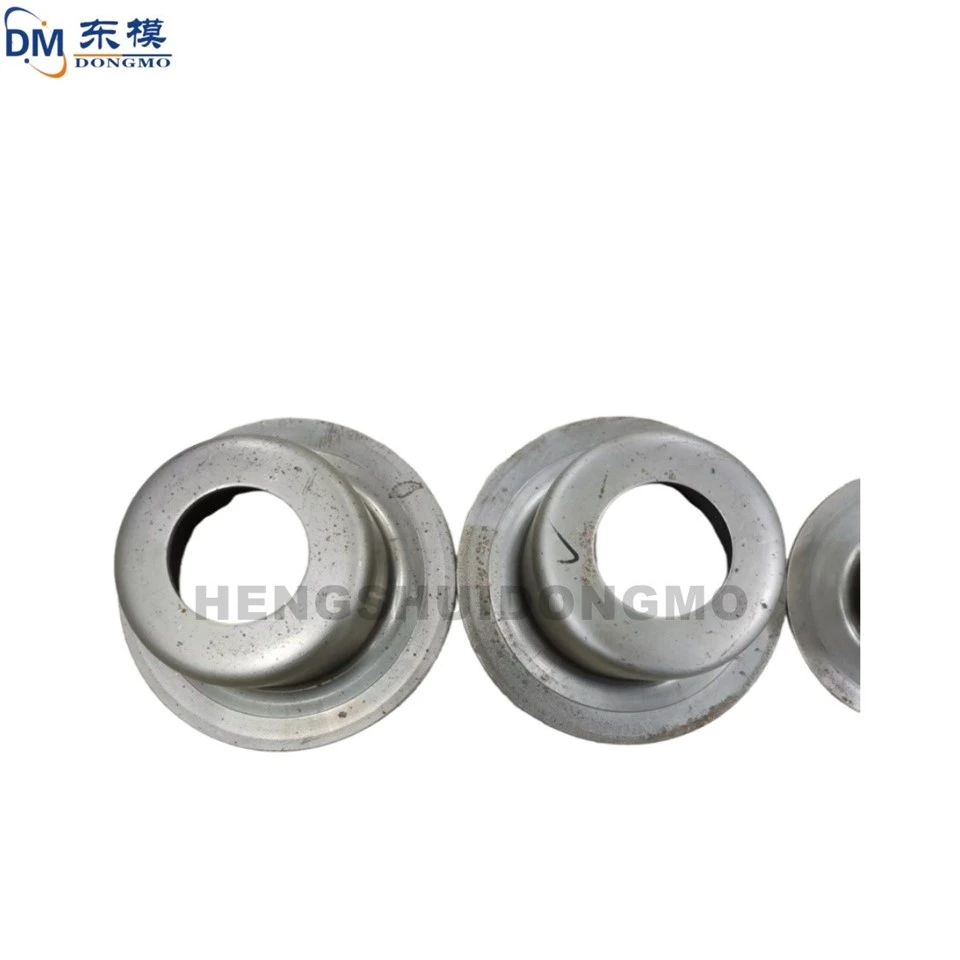
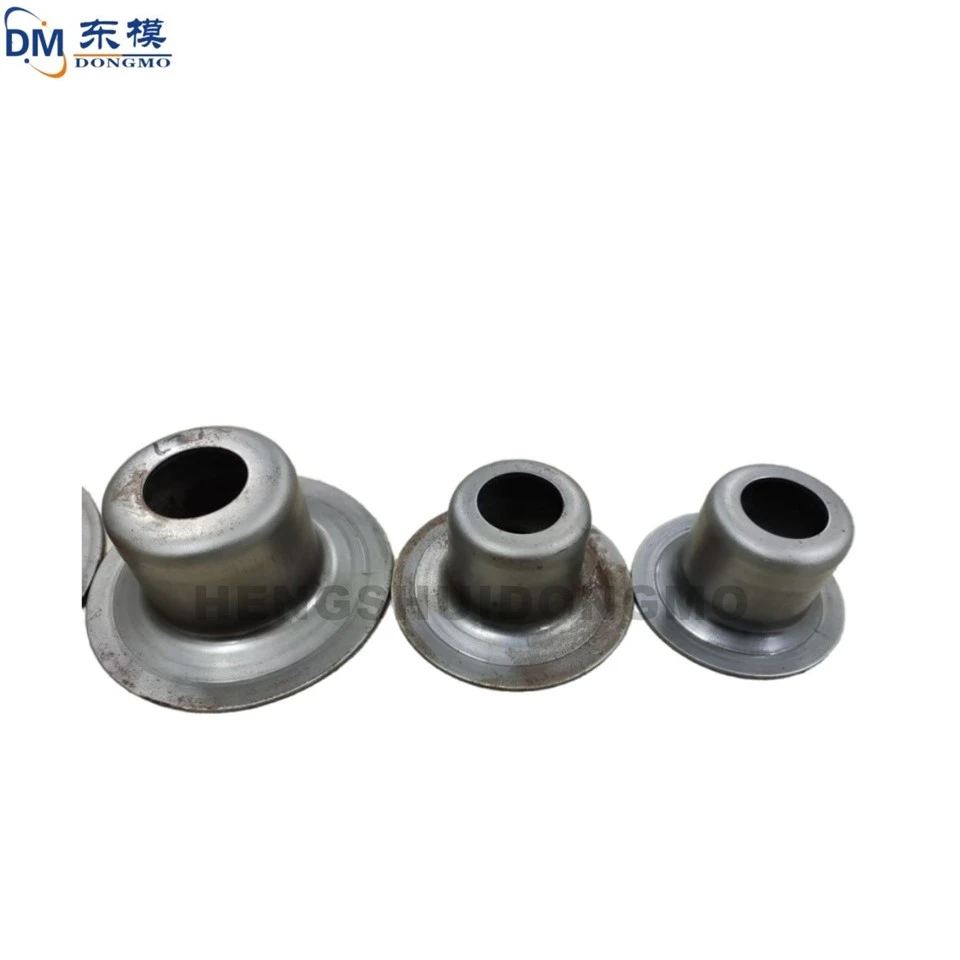
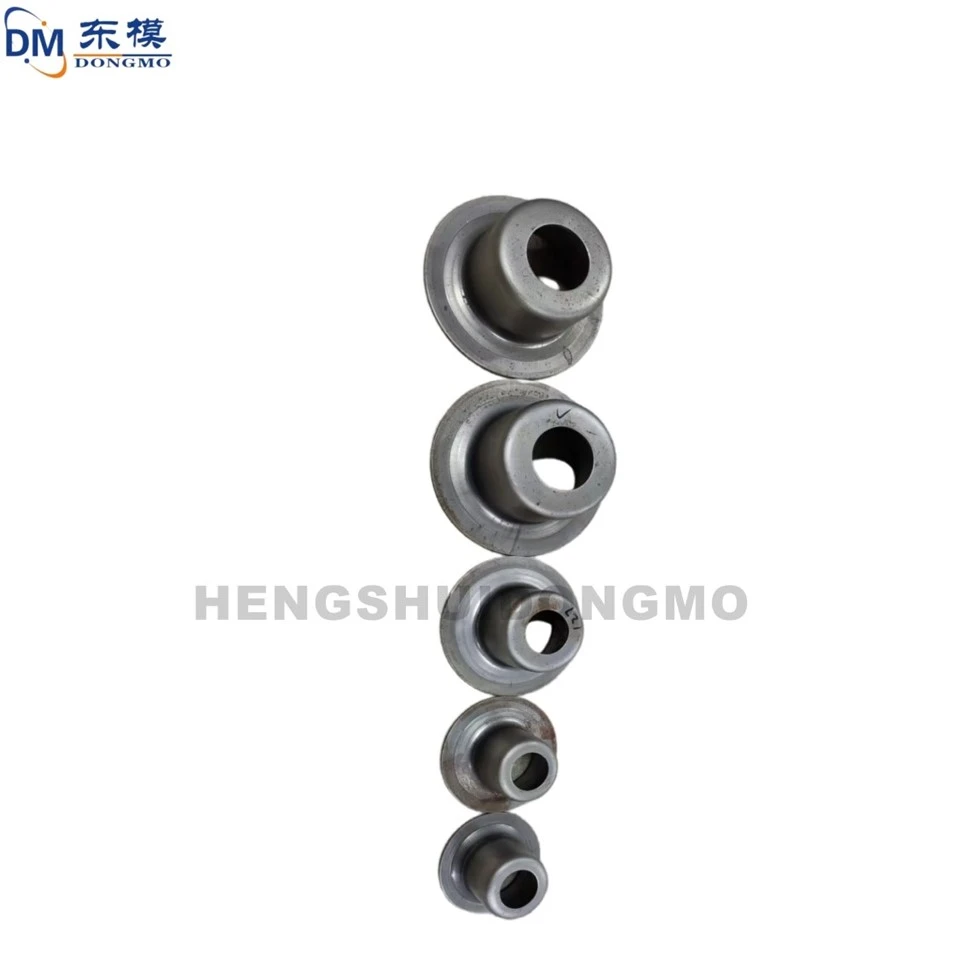
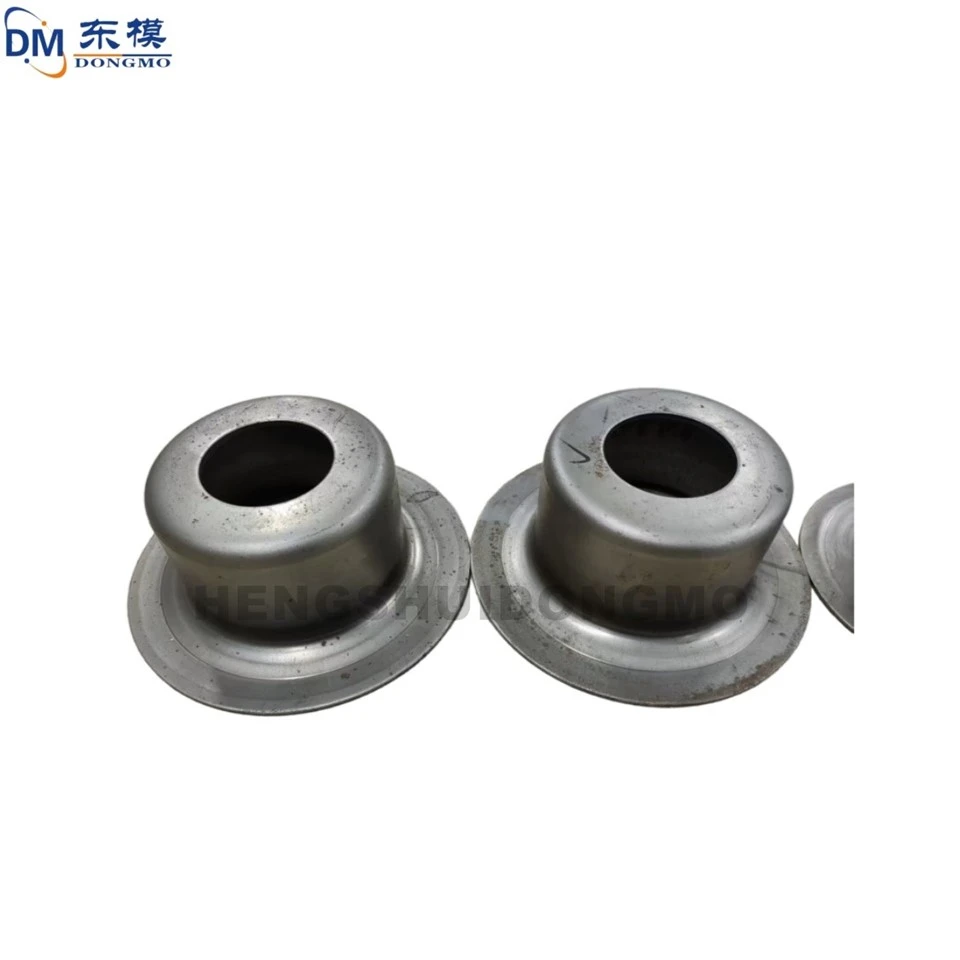

Produktdetaljer:
1. Formspecifikationer och tekniska parametrar
Formtyp: Multistations progressiv överföringsdyna, med dragnings-, håltagnings-, trimnings- och flänssteg.
Bandmaterial: Milt stål (DC01–DC04) eller höghållfast låglegerat stål, tjockleksområde 1,5–3,0 mm.
Presskompatibilitet: Passar mekaniska eller servopressar från 200 till 400 ton, med en bäddstorlek upp till 2500 mm.
Produktionshastighet: 12 till 20 slag per minut, vilket uppnår en årlig produktionskapacitet som överstiger 500 000 hus.
Formens mått: ca. 1200 × 900 × 600 mm, totalvikt cirka 2,8 ton.
Toleranser för färdiga delar: innerdiameter koncentricitet Mindre än eller lika med 0,08 mm, fläns planhet Mindre än eller lika med 0,1 mm.
2. Material- och värmebehandling av kritiska formkomponenter
Stansar och stansinsatser: DC53 kallbearbetningsstål, vakuumhärdat till HRC 60–62, kryogeniskt behandlat för dimensionsstabilitet.
Dragringar och ytor med hög slitage: Hylsor av volframkarbid (VG12-kvalitet) krymppassade i stålhöljen, ytbehandlade till Ra 0,05 µm för att förhindra gnagsår.
Övre och nedre formskor: FC300 grått gjutjärn, avlastning, med en parallellitetstolerans på 0,03 mm över 300 mm.
Styrpelare och bussningar: SUJ2-lagerstål, härdat till HRC 60, arrangerat i en fyrstifts rullhållarkonfiguration för nollspelningsuppriktning.
Ytförbättring: TiCN PVD-beläggning på dragstansar för att minska friktionen och förlänga slipintervallen till över 200 000 cykler.
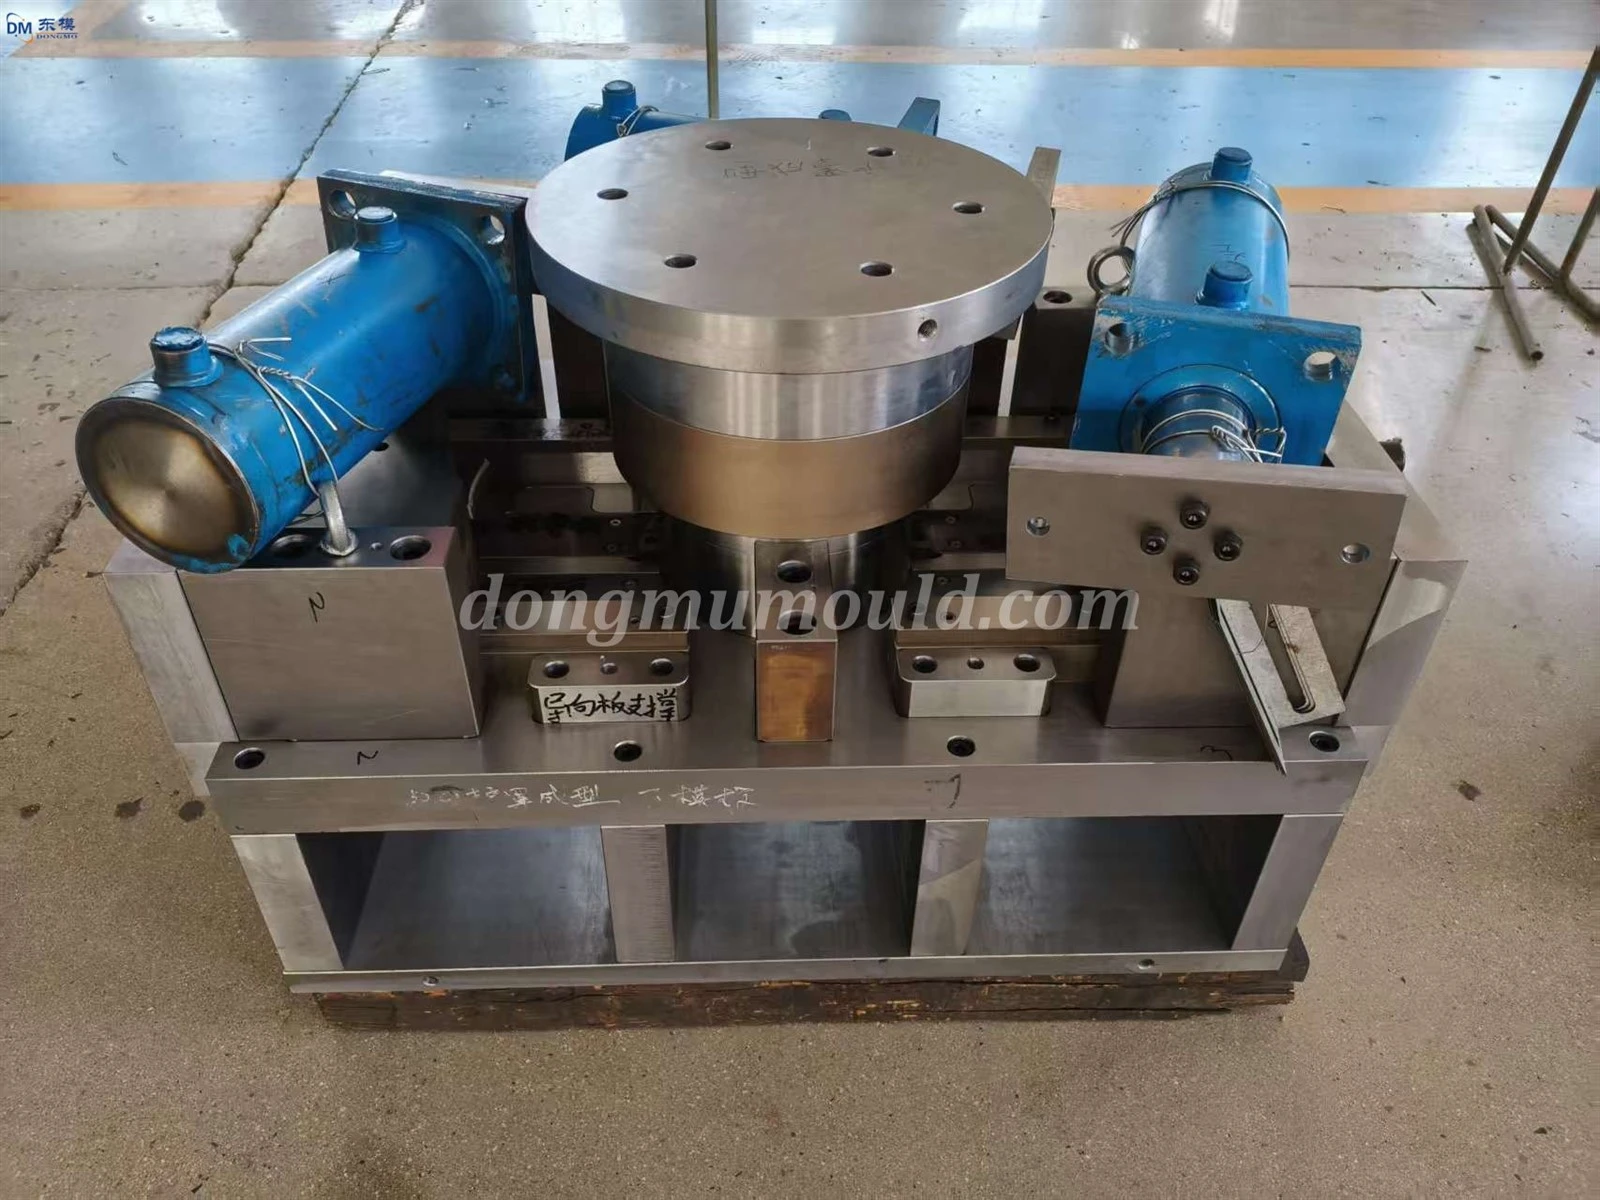

3. Formningsprocess & formstruktur
Remsan går in i formen och genomgår först en koppningsoperation, där en ämneshållare styrd av programmerbara kvävgasfjädrar förhindrar skrynkling.
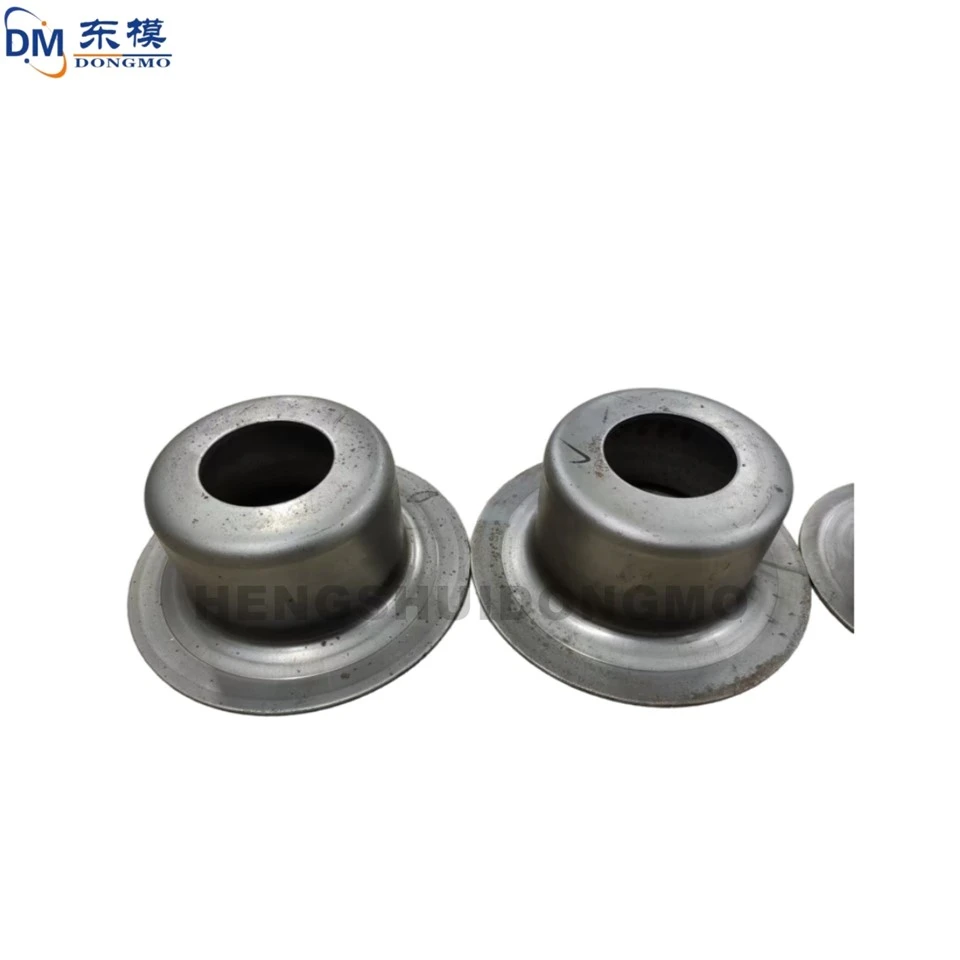
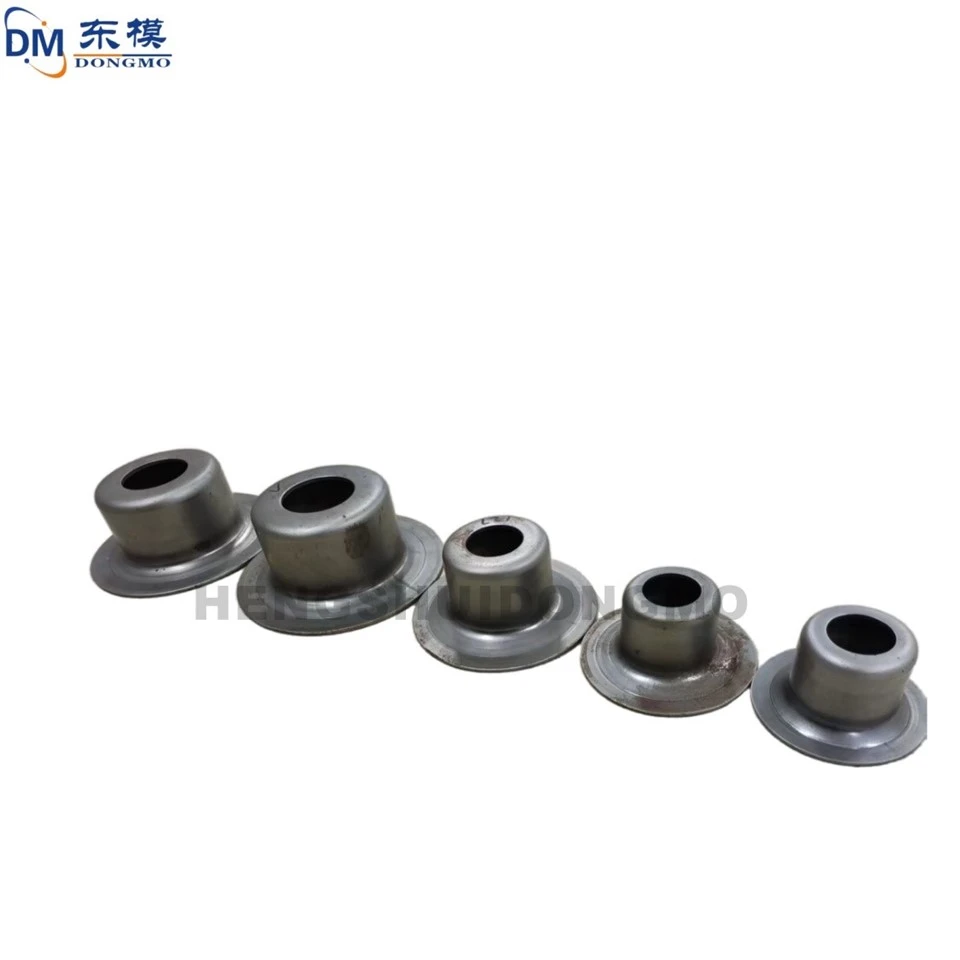
Efterföljande stationer fördjupar koppen via omvänd ritning, medan flänsen är myntad platt. En håltagningsstation stansar bulthål och ett centralt axelhål samtidigt, vilket säkerställer relativ positionsnoggrannhet.
Slutstationerna trimmar den yttre flänsen och utför en återslag/kalibrering för att garantera planhet.
Utkastningen assisteras av fjäderbelastade lyftare och en överliggande avstrykarplatta; felmatning upptäcks av induktionssensorer som omedelbart klipper presskraften för att skydda verktyg.
Ett centraliserat automatiskt smörjsystem mäter fett för att styra element och karbidringar varje cykel.
4. Kvalitetssäkring och produktionsfördelar
Alla formplattor mäts på en koordinatmätmaskin (CMM) före montering; en provkörning på 50 stycken verifierar varje kritisk dimension och gradtillstånd.
Formen levereras med en komplett reservdelssats (extra hårdmetallskär, fjädrar och sensorer) och en QR-kod för spårbarhet till tillverkningsregister.
Genom att producera lagerhuset i en presslinje istället för gjutning plus bearbetning, uppnår kunden en kostnadsreduktion på 30 % och nästan fördubblad genomströmning, med delar redo för transportörsmontering utan sekundära operationer.

WhatsApp: +8615930861038
Wechat:+8615930861038/+8618832809957
E-post: dongmumold@163.com
Populära Taggar: jordbruksmaskiner transportör lagerhus stämpelmatris, Kina, leverantörer, tillverkare, fabrik, köp, pris, tillverkad i Kina